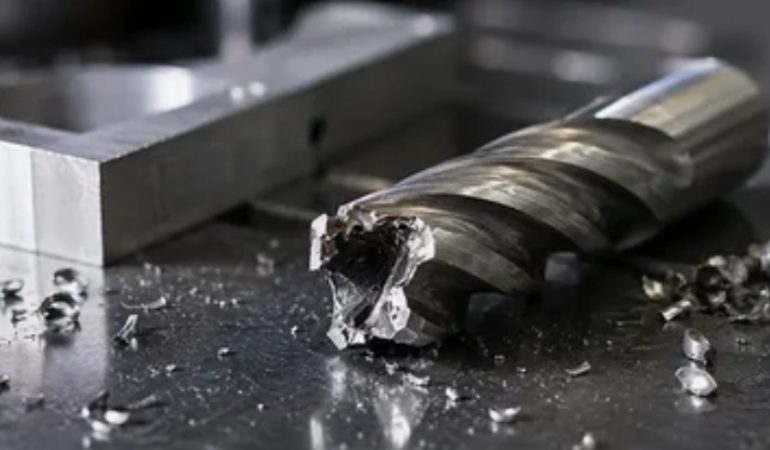
Поломка фрезы редко происходит действительно «на ровном месте». Чаще она становится финалом цепочки небольших просчетов: слишком длинный вылет, неподходящая геометрия, неверный диаметр или режим, который хорошо выглядит на экране, но плохо работает с конкретным металлом. Особенно неприятна такая ситуация при срочной работе, когда остановка станка тянет за собой простой и перенос сроков. Поэтому даже срочные фрезерные работы по металлу требуют нормальной подготовки инструмента, а не попытки выиграть время за счет первого подходящего решения.
Иногда фреза ломается на первом же проходе. Иногда выдерживает несколько часов, а затем неожиданно теряет зуб. Почему? Причина не всегда связана с качеством самого инструмента. Режущая кромка работает внутри целой системы, и ошибка в одном элементе способна перегрузить остальные.
Фреза подходит по диаметру — но не подходит для операции
Диаметр инструмента часто становится первым параметром, на который обращают внимание. Он действительно важен, но сам по себе мало о чем говорит.
Представим обработку глубокого паза. Фреза должна пройти на большую глубину, поэтому оператор берет длинный инструмент. Формально задача решена. Но длинная рабочая часть заметно менее жесткая. При боковой нагрузке она прогибается, начинает вибрировать, а режущая кромка получает переменную нагрузку.
Теперь другая ситуация. Небольшой инструмент применяют для снятия большого объема металла. Он физически способен выполнять операцию, но нагрузка на зубья становится чрезмерной. Растет температура, появляется вибрация, а запас прочности быстро заканчивается. «Подходит по размеру» и «подходит для операции» — совершенно разные вещи. Фреза должна соответствовать не только габаритам участка, но и глубине резания, характеру траектории, материалу детали и требуемой производительности.
Слишком много зубьев — не всегда преимущество
Количество зубьев влияет на подачу, объем удаляемой стружки и характер работы инструмента. Кажется логичным: больше зубьев — больше режущих кромок, значит, выше производительность. Но здесь есть важная оговорка.
Чем больше зубьев, тем меньше пространства между ними для отвода стружки. При обработке глубокого паза это становится серьезной проблемой. Стружка начинает задерживаться в рабочей зоне, повторно попадает под режущие кромки и повышает температуру.
Для некоторых материалов такая ситуация особенно неприятна. Например, при обработке вязких сплавов длинная стружка может быстро заполнить пространство между зубьями. Фреза начинает работать почти как забитый механизм: вращение есть, а нормального резания уже нет. Поэтому количество зубьев подбирают под конкретную операцию. Для интенсивного съема материала часто важен хороший отвод стружки. Для чистовой обработки требования могут быть другими.
Длинная фреза дает доступ, но отнимает жесткость
Это один из самых частых компромиссов в металлообработке. Иногда иначе до нужного участка просто не добраться. Но каждый миллиметр дополнительного вылета снижает устойчивость инструмента. Можно представить обычную отвертку. Если держать ее за рукоятку, приложить усилие легко. Если закрепить длинный тонкий стержень и давить на его конец, он начнет заметно отклоняться. С фрезой происходит то же самое.
При боковом резании длинный инструмент может начать вибрировать. На детали появляются характерные полосы, а нагрузка на зубья становится неравномерной. В определенный момент одна из кромок получает ударную нагрузку — и происходит скол. Иногда достаточно уменьшить вылет на несколько миллиметров, и характер обработки меняется кардинально. Поэтому инструмент стараются выставлять настолько коротко, насколько позволяет геометрия детали.
Ошибка в материале фрезы может дорого обойтись
Не каждая фреза одинаково хорошо работает по стали, алюминию, нержавейке или жаропрочным сплавам. Твердосплавный инструмент обладает высокой твердостью и позволяет работать на больших скоростях, но требует стабильной системы. При сильной вибрации хрупкая режущая кромка может получить скол.
Быстрорежущая сталь отличается большей вязкостью и в ряде задач способна переносить менее стабильные условия. Но при высоких скоростях резания ее температурная стойкость ограничивает возможности.
Еще один параметр — покрытие. Оно влияет на трение, нагрев и стойкость режущей кромки. Однако хорошее покрытие не компенсирует неправильный режим. Получается простая вещь: материал инструмента должен соответствовать материалу детали и условиям работы. Иначе дорогая фреза может погибнуть быстрее недорогой.
Геометрия режущей кромки имеет значение
Даже две фрезы одинакового диаметра и из одного материала способны вести себя совершенно по-разному. Угол спирали, форма зуба, количество режущих кромок и профиль канавок определяют характер контакта с металлом. Для алюминия часто нужна геометрия, хорошо отводящая крупную стружку и снижающая риск налипания. Для стали требования могут быть другими.
Особое значение имеет угол наклона спирали. Он влияет на направление сил, возникающих во время резания. При определенных условиях это помогает сделать обработку стабильнее, при других — повышает осевую нагрузку.
Поэтому универсальная фреза действительно существует, но универсальность имеет пределы. Если операция специфическая, специализированная геометрия часто дает заметно больший ресурс.
Неправильный режим способен сломать даже хорошую фрезу
Предположим, инструмент подобран правильно. Геометрия соответствует материалу, вылет минимальный, станок жесткий. И все равно фреза ломается.
Причина может быть в режиме резания. Слишком высокая скорость увеличивает тепловую нагрузку. Слишком низкая подача иногда заставляет зубья тереться по поверхности вместо нормального снятия стружки. Слишком большая глубина резания резко увеличивает усилие.
Особенно опасна ситуация, когда оператор меняет только обороты, не корректируя остальные параметры. Например, увеличение частоты вращения требует соответствующего пересмотра скорости подачи и условий охлаждения. Режим — это связка. Нельзя выдернуть из нее одну цифру и ожидать того же результата.
Биение превращает ровную работу в серию ударов
Даже качественная фреза может работать плохо, если ее закрепили с биением. В идеале каждая режущая кромка должна входить в металл примерно в одинаковых условиях. При биении одна кромка снимает больше материала, другая — меньше. Нагрузка распределяется неравномерно.
Представим велосипедное колесо с небольшой деформацией. На маленькой скорости проблема почти незаметна. Но при ускорении биение начинает ощущаться все сильнее. У режущего инструмента происходит похожий процесс. Причиной может быть загрязнение посадочного места, повреждение цанги, проблемы с оправкой или самой фрезой. Иногда достаточно небольшой частицы стружки между сопрягаемыми поверхностями, и точность уже нарушена. Поэтому перед установкой инструмента чистота посадочного места — не мелочь. Это часть технологической дисциплины.
Когда экономия на фрезе становится дорогой
Дешевый инструмент сам по себе не обязательно плох. Проблема возникает, когда его характеристики неизвестны или не соответствуют конкретной задаче. Предположим, дорогая заготовка стоит значительно больше фрезы. Оператор ставит инструмент с минимальной стоимостью, но тот быстро теряет геометрию. Появляется брак. Заготовку приходится переделывать, а иногда и полностью списывать.
Теперь добавим простой. Станок остановлен. Оператор меняет инструмент, проверяет поверхность, корректирует программу. Если работа срочная, задержка становится еще дороже. Получается неприятная арифметика: сэкономили на инструменте, потеряли заготовку, время станка и производственный график. Цена фрезы — только одна строка расходов. И далеко не самая важная.
Как понять, что инструмент подобран неверно
Обычно проявляются несколько признаков, которые стоит воспринимать как раннее предупреждение. Первый — необычный звук. Резкий свист, периодический гул или характерное дребезжание могут указывать на вибрацию. Второй — изменение цвета стружки. Сильный перегрев редко проходит бесследно. Третий — налипание материала на режущие кромки. Еще один показатель — внезапное ухудшение поверхности. Если первые проходы выглядят нормально, а затем появляются полосы, заусенцы или заметные следы вибрации, стоит проверить состояние инструмента.
И наконец, нельзя игнорировать изменение нагрузки на шпиндель. Если станок начинает работать тяжелее при тех же параметрах, причина может быть в износе или неправильном режиме. Опытный оператор смотрит на эти признаки не после поломки, а до нее.
Как снизить риск поломки
Начинать стоит с самой операции. Какая глубина? Какой материал? Нужен быстрый съем припуска или чистовая поверхность? Есть ли глубокие полости? Как будет уходить стружка? Затем оценивают станок и оснастку. Насколько жестко закреплена деталь? Какой вылет инструмента? Есть ли биение? Не слишком ли длинная оправка?
После этого подбирают геометрию и материал фрезы, а уже затем назначают режимы резания. Такой порядок кажется очевидным, но именно его часто нарушают, когда сроки поджимают. «Поставим эту — она вроде подходит» — опасная фраза для дорогостоящей обработки. Фреза не должна быть просто подходящей. Она должна соответствовать всей технологической цепочке.
Фреза редко ломается без предупреждения
Перед самой поломкой инструмент обычно уже подает сигналы. Вибрация, нагрев, необычная стружка, ухудшение поверхности, рост нагрузки — все это ранние признаки неблагополучия.
Главная ошибка — воспринимать фрезу как отдельный расходный материал. На самом деле она является частью системы, где связаны металл, станок, крепление, траектория, режим и охлаждение. Если хотя бы одно звено не соответствует задаче, нагрузка перераспределяется на остальные. Иногда система выдерживает. Иногда — до первого резкого щелчка.
Поэтому грамотный подбор инструмента начинается не с каталога и не с цены. Он начинается с понимания того, что именно предстоит делать фрезе. И тогда вероятность неприятного сюрприза становится гораздо ниже.