Точность под прессом: как снизить процент брака в цехе
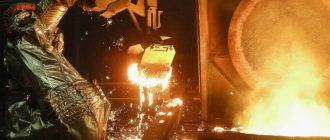
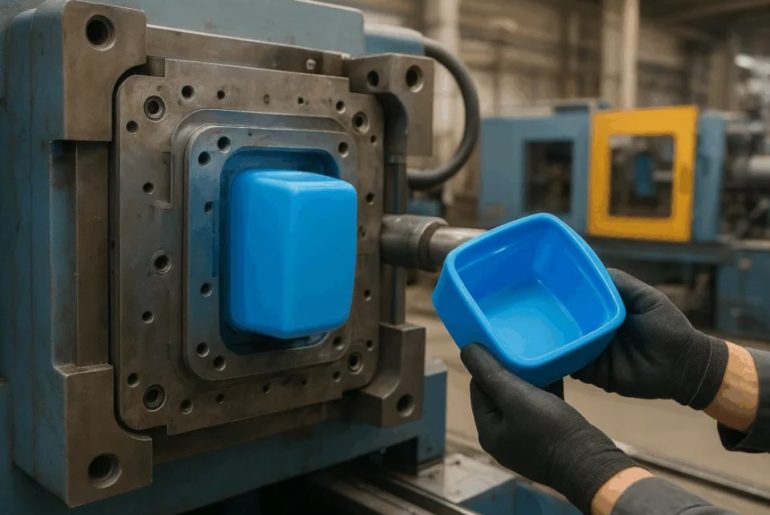
Серийное производство тонкостенных металлических деталей требует ювелирной точности и стабильности каждого технологического цикла. Даже незначительное отклонение температуры расплава или скорости впрыска способно превратить целую партию заготовок в неликвид. Чтобы избежать убытков, инженеры делают ставку на умную автоматизацию прессовых узлов. Правильно настроенное литье под давлением позволяет получать сложные корпусные изделия с гладкой поверхностью без дополнительной механической обработки. Современные машины способны самостоятельно корректировать параметры запрессовки прямо во время рабочего цикла.
На странице https://www.spektr-pack.ru/ описаны профессиональные методики аудита и оптимизации упаковочных процессов для промышленных предприятий. Специалисты проводят детальную диагностику линий, подбирают оптимальные рецептуры стрейч-пленки и тестируют гофротару непосредственно на заводе. Грамотный расчет экономического эффекта помогает существенно сократить регулярные расходы цехов на расходные материалы. Надежная упаковка защищает готовые металлические изделия от царапин и коррозии при транспортировке заказчикам. Так бережное отношение к продукту сохраняет его безупречное качество на всех этапах.
Контроль впрыска
Главной причиной появления газовых раковин и неспаев остается турбулентное заполнение полости пресс-формы жидким металлом. Новейшие сервогидравлические приводы плавно регулируют движение прессующего поршня на всех фазах цикла. В результате высокоточное литье под давлением обеспечивает равномерное распределение сплава даже в самых узких каналах оснастки. Датчики обратной связи мгновенно фиксируют малейшее падение давления подпрессовки.
Использование многоступенчатого профиля скорости впрыска сокращает объем воздушных включений в отливке более чем на 60%.
Термостатирование оснастки
Стабильный температурный баланс формы играет решающую роль в предотвращении термических трещин и коробления деталей. Автоматические терморегуляторы поддерживают заданный нагрев каждой зоны матрицы с точностью до одного градуса.
- Внедрение вакуумных клапанов для принудительного удаления газов из рабочей полости перед заливкой.
- Применение инфракрасных камер для контроля теплового поля поверхности формы после каждого съема.
- Использование автоматических систем дозирования с подогревом металлопровода.
- Интеграция тензометрических датчиков для контроля усилия запирания колонн машины.
Такой комплексный подход избавляет технологов от необходимости подбирать режимы методом проб и ошибок. Современное литье под давлением превращается в полностью предсказуемый и математически выверенный процесс. Оборудование само отбраковывает единичные детали при выходе параметров за пределы допуска.
Поддержание стабильной температуры пресс-формы увеличивает ее эксплуатационный ресурс на 35% за счет снижения термоударов.
Надежный результат
Инвестиции в прецизионные прессовые комплексы быстро окупаются благодаря резкому сокращению отходов переплавки. Безупречно организованное литье под давлением гарантирует выпуск годной продукции с первого запуска новой оснастки.